

Espesor mínimo de pared para aluminio fundido en arena: una guía de diseño práctica
Aug 19, 2026
Su modelo CAD muestra un elegante soporte de aluminio con una pared de 2 mm y la fundición lo cotiza a tres veces el precio esperado. La razón es simple: la mayoría de los talleres de fundición en arena consideran 3 mm (aproximadamente 0,120 pulgadas) como el espesor de pared mínimo práctico para el aluminio y 4,8 mm (3/16 pulgadas) como el valor que realmente desean ver en las piezas de producción. Una pared de 2 mm no es imposible, pero convierte un vaciado rutinario en uno delicado. El tiempo de llenado se vuelve crítico, la ventana de temperatura de vertido se estrecha y la tasa de rechazo aumenta.
La conclusión antes de enviar una impresión a una fundición: diseñar a 3 mm para características pequeñas y localizadas como nervaduras y protuberancias; objetivo de 4 a 5 mm para paredes generales y secciones estructurales; y solo presione más delgada cuando la pieza sea pequeña, simple y la fundición confirme que puede realizar el trabajo. Este artículo explica de dónde vienen los números, qué detalles de diseño destacan y qué defectos se producen si se ignoran.
Los números detrás de la regla general
Las referencias de diseño y orientación de fundición se agrupan en la misma gama. Las referencias de diseño de ingeniería suelen indicar un mínimo de 2,5 mm (0,100 pulgadas) para almas y paredes de aluminio en fundición en arena. Las fundiciones de producción suelen citar 3,0 mm (0,120 pulgadas) como mínimo estándar para paredes generales, y se recomiendan de 3,8 mm (0,150 pulgadas) a 4,6 mm (0,180 pulgadas) para un relleno confiable. Las áreas muy pequeñas y aisladas pueden alcanzar hasta aproximadamente 2,3 mm (0,090 pulgadas), mientras que las piezas muy grandes a menudo necesitan al menos 6,4 mm (0,250 pulgadas) porque la distancia de llenado del molde y el comportamiento de solidificación cambian con la escala.
No hay un número único que se ajuste a todos los trabajos. El mínimo citado es sólo un punto de partida; el límite práctico depende de la geometría de la pieza, la aleación, el medio de arena, el diseño de entrada y los controles del proceso de la fundición. Utilice la siguiente tabla como referencia y luego confirme con la fundición específica que cotizará su pieza.
| Característica o tamaño de pieza | Mínimo para la producción | Objetivo de diseño recomendado |
|---|---|---|
| Pequeñas características localizadas (nervios, salientes) | 2,5 a 3,0 mm (0,100 a 0,120 pulgadas) | 3,0 mm (0,120 pulgadas) |
| Paredes generales en piezas inferiores a 300 mm. | 3,0 mm (0,120 pulgadas) | 4,0 a 5,0 mm (0,160 a 0,200 pulgadas) |
| Muros grandes o estructurales de más de 300 mm. | 4,0 a 5,0 mm (0,160 a 0,200 pulgadas) | 5,0 a 6,0 mm (0,200 a 0,240 pulgadas) |
| Bandas delgadas complejas en secciones con núcleo | 3,0 a 4,0 mm (0,120 a 0,160 pulgadas) | 5,0 mm (0,200 pulgadas) |
Por qué la fundición en arena de aluminio tiene un piso de espesor
El aluminio fundido a temperaturas de vertido típicas entre 680 y 760 °C es fluido, pero no infinitamente. En un molde de arena, el metal debe viajar a través del sistema de compuerta y llenar toda la cavidad antes de que el borde de ataque se congele. Las secciones delgadas aumentan la relación superficie-volumen, lo que acelera la congelación y drena el calor de la masa fundida. Cuando el frente de flujo se enfría por debajo de una temperatura crítica, deja de moverse.
Tres variables de proceso establecen el suelo real en función del espesor de la pared:
- Fluidez del metal: una temperatura de vertido más alta mejora la capacidad de llenado pero aumenta la captación de gas y la oxidación, por lo que las fundiciones limitan hasta dónde pueden llevarlo.
- Medios de molde: la arena verde es económica pero tiene menor resistencia y permeabilidad. La arena sin horneado (unida químicamente) es más rígida, permite secciones ligeramente más delgadas y se prefiere para un mejor acabado superficial y control dimensional.
- Alimentación y solidificación: una pared delgada se congela rápidamente, mientras que una sección adyacente más gruesa permanece líquida por más tiempo y puede extraer metal de alimentación de ella, creando porosidad de contracción en ambas áreas.
Detalles de diseño que elevan el mínimo práctico
Incluso cuando una pared en sí tiene más de 3 mm, las reglas de diseño de fundición estándar pueden reducir el espesor efectivo de la pared o crear condiciones que hagan que las secciones delgadas fallen. Estos son los detalles que más a menudo empujan hacia arriba el mínimo de diseño.
ángulos de tiro
Cada superficie vertical necesita un ángulo de inclinación para que el patrón pueda retirarse de la arena. Es típico un ángulo de 1 a 2 grados en paredes externas y de 2 a 3 grados en paredes internas. En una altura de pared de 50 mm, una inclinación de 2 grados elimina aproximadamente 1,7 mm de un extremo del espesor nominal. Si se empieza por 3 mm, un extremo de la pared desciende hasta 2 mm, que está por debajo del práctico suelo.
Radios de esquina
Las esquinas internas afiladas son concentradores de tensiones y puntos calientes donde se forma la porosidad por contracción. Los radios generosos también ayudan a que la arena fluya durante la fabricación de moldes. Como regla general, utilice un radio interior al menos igual al espesor de la pared local; una proporción de 1,5 veces el espesor de la pared es aún más segura.
Transiciones de sección
Los cambios bruscos de secciones gruesas a delgadas son fuentes comunes de errores de funcionamiento y desgarros calientes. Mantenga el espesor de la pared lo más uniforme posible. Cuando un cambio sea inevitable, haga la transición gradualmente con un ahusamiento o radio, manteniendo la relación entre secciones adyacentes en 3:1 o menos.
Resaltes, nervaduras y uniones web
Los jefes crean masas pesadas y aisladas que necesitan alimentación de metal después de que las delgadas paredes circundantes se hayan congelado. Las nervaduras deben ser más delgadas que las paredes que sostienen, tradicionalmente entre el 60 y el 80 por ciento del espesor de la pared adyacente, de modo que la nervadura se solidifique primero y la pared más pesada pueda alimentarla. Una unión de dos paredes en una nervadura crea una concentración de masa local; agregue un radio y mantenga el espesor de la nervadura por debajo de la pared principal para evitar la porosidad.
Defectos que aparecen cuando las paredes son demasiado delgadas
Diseñar por debajo del mínimo no sólo hace que la pieza fundida sea más difícil de producir; produce defectos reconocibles que aumentan el costo de la chatarra y retrasan la entrega.
- Errores de funcionamiento y cierres en frío: la masa fundida se congela antes de que se llene la cavidad, dejando bordes incompletos o líneas de flujo visibles. Este es el fallo más común en las paredes delgadas de aluminio.
- Porosidad del gas: las secciones delgadas atrapan el gas a medida que el metal se congela; El aluminio también absorbe hidrógeno en estado fundido y los pequeños caminos de alimentación en las paredes delgadas no pueden expulsar el gas.
- Desgarro en caliente: cuando una pared delgada se enfría y se contrae más rápido que una sección pesada conectada, el área restringida puede desgarrarse en la unión, especialmente en transiciones pronunciadas.
Los tres defectos comparten un rasgo: son esporádicos. Una pared delgada puede funcionar bien en un lote de prueba y luego fallar intermitentemente en la producción a medida que cambian la temperatura de vertido, la humedad de la arena o las condiciones ambientales. Es por eso que las fundiciones cotizan precios más altos para paredes por debajo del mínimo.
Tolerancias, tolerancias de mecanizado y contracción
El espesor de la pared no es la única dimensión que vale la pena validar. Las tolerancias de fundición en arena y el comportamiento de contracción afectan directamente si una pieza, incluidas sus secciones más delgadas, se mantiene dentro de las especificaciones.
- Tolerancias dimensionales: para piezas de hasta aproximadamente 300 mm, las dimensiones lineales suelen oscilar entre ±0,5 y ±1,5 mm, según la característica y el medio del molde. Las paredes delgadas se moverán dentro de esa envolvente, así que no diseñe una pared al mínimo absoluto si la tolerancia en la parte final es importante.
- Margen de mecanizado: si se va a mecanizar una cara, deje entre 1,5 y 2,5 mm de stock. Verificar que el espesor de la pared después del mecanizado permanezca por encima del mínimo de fundición; de lo contrario, la pieza fundida no tiene posibilidades prácticas de cumplir con el dibujo.
- Margen de contracción: la contracción por solidificación del aluminio es aproximadamente del 1,3 por ciento (aproximadamente 5/32 pulgadas por pie). Los creadores de patrones compensan esto, pero si hereda un patrón existente, verifique que el espesor final de la pared después de la compensación de la contracción aún cumpla con el objetivo de diseño.
Aplicar la misma disciplina de espesor a los sistemas de construcción de aluminio
La misma mentalidad que caracteriza un buen diseño de fundición en arena también constituye un buen producto de construcción de aluminio. Un marco de terraza acristalada con un espesor de pared de tamaño insuficiente se desvía bajo cargas de nieve; un parteluz de muro cortina con muy poco espesor de sección no cumple con los cálculos de carga de viento; un alféizar de ventana con paredes delgadas invita a problemas de condensación y drenaje. Los compradores y arquitectos rara vez preguntan sobre el espesor mínimo de la pared cuando solicitan ventanas, pero la pregunta merece la misma atención que le darían a una impresión de fundición.
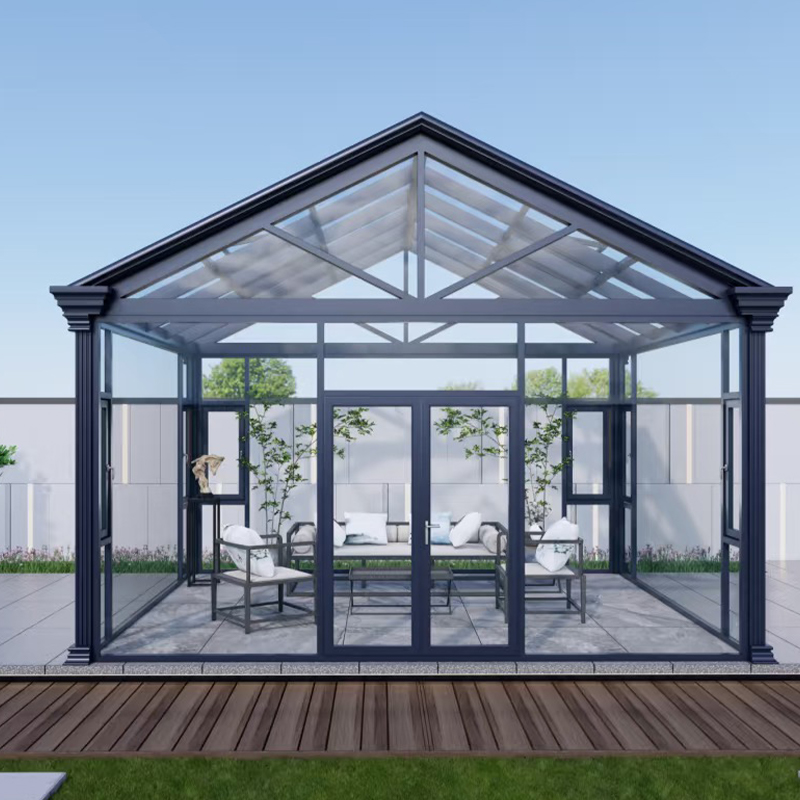
Dongcheng diseña y fabrica ventanas, puertas, soláriums, barandillas y muros cortina de aluminio con espesores de sección elegidos a partir de cálculos estructurales, no de conjeturas para ahorrar material. La producción sigue los procedimientos de gestión de calidad ISO9000, por lo que el espesor del perfil, el tratamiento de la superficie y el montaje están estandarizados. el Sistema de terraza acristalada con estructura en A y diseño de drenaje rápido , por ejemplo, utiliza una geometría de techo optimizada con perfiles estructurales dimensionados para las cargas locales de nieve y viento. el muro cortina de aluminio construido con palos , a su vez, se basa en parteluces y travesaños cuyo espesor de pared tiene en cuenta la carga del viento, el movimiento sísmico y la expansión térmica. La misma lógica se aplica a ventanas correderas de aluminio , donde el espesor de la pared del perfil afecta la estanqueidad al aire, la resistencia al agua y la durabilidad a largo plazo.
 Proveedores al por mayor de muros cortina de aluminio construidos con barras, empresa - Zhejiang Dongch Dongcheng es una empresa y proveedores mayoristas de muros cortina de aluminio construidos con barras en China, muros cortina de aluminio construidos con barras, también conocido como... Ver producto →
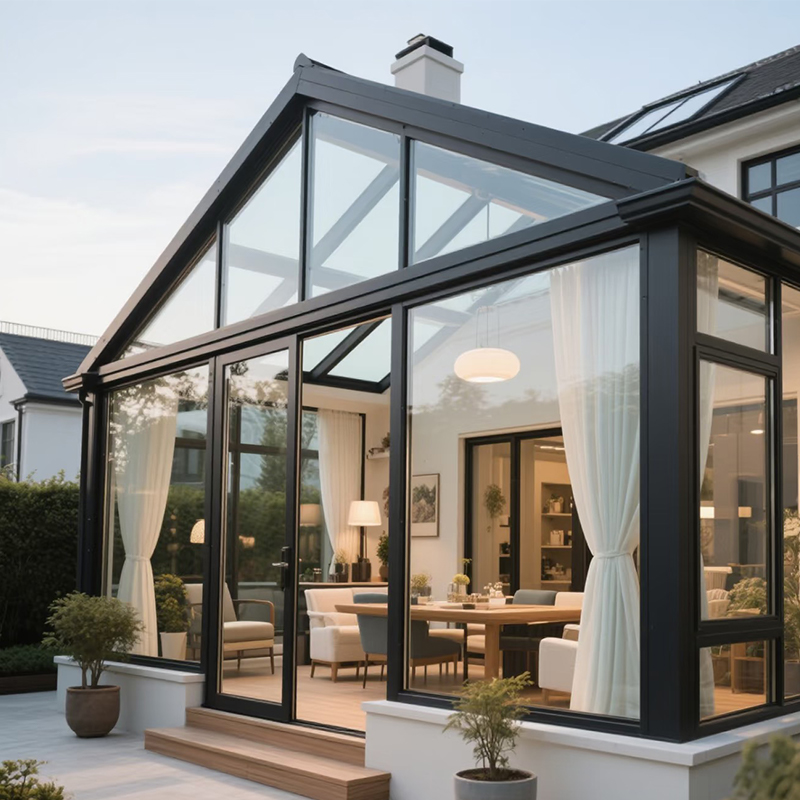 Proveedores al por mayor de solárium con estructura en A de aluminio (diseño de drenaje rápido), empresa - Z Dongcheng es una empresa y proveedor mayorista de solárium con estructura en A de aluminio (diseño de drenaje rápido) en China. El solárium con estructura en A cuenta con un... Ver producto →
Cuando obtenga sistemas de aluminio, utilice el mismo enfoque que usaría con una fundición: solicite planos de sección, solicite el espesor de la pared y el estado de aleación de cada perfil estructural y solicite informes de pruebas de carga de viento, estanqueidad al agua y rendimiento térmico. Un proveedor que responde claramente es en quien puede confiar.
- Móvil
- Productos
- Serie de ventanas de aluminio
- Serie de puertas de aluminio
- Serie de solárium de aluminio
- Serie de techo corredizo de aluminio
- Serie de rejillas de aluminio
- Serie de barandillas de aluminio
- Muro cortina de aluminio
- Panel de aluminio
- Materiales auxiliares de puertas, ventanas y muros cortina de aluminio.
- Contáctenos
-
-
+86-137 5720 8001

-
[email protected]

-
Sala 102, Edificio 7, No. 399 Shushan Road, Calle Hudong, Distrito de Wuxing, Ciudad de Huzhou, Provincia de Zhejiang, China

-